
Outils en carbure monobloc sur mesure
Optimisez l'usinage de précision
Les outils spéciaux et outils sur-mesure en carbure monobloc sont conçus pour répondre aux exigences d'usinage que les outils standard ne peuvent pas résoudre de manière propre, stable ou économique. Qu'il vous faille des outils de coupe personnalisés pour un matériau difficile, un profil de pièce complexe, un cycle réduit ou une opération combinée, l'objectif est simple : créer une géométrie d'outil spécifique qui s'adapte à la pièce plutôt que de forcer la pièce à s'adapter à l'outil. Mikron Tool est reconnu pour son expertise en matière de micro-outillage de haute précision, et cette page vous guide pas à pas pour spécifier, configurer et commander la solution idéale.
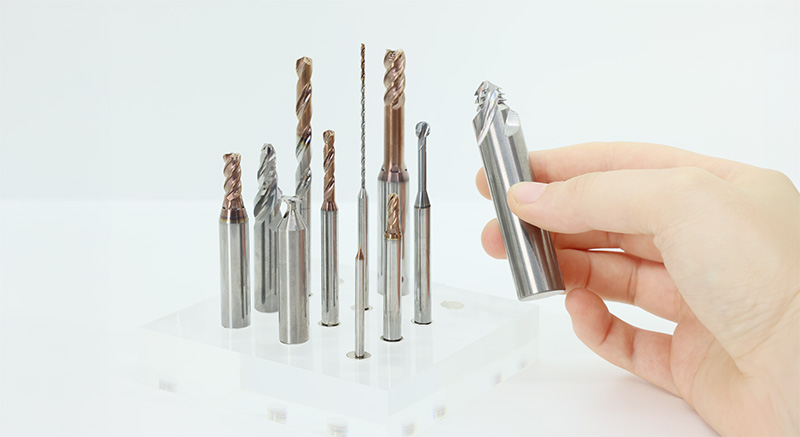
Que peuvent faire les outils sur mesure pour votre production ?
Une solution d'outillage personnalisée permet de combiner les arêtes de coupe, la forme des goujures, le revêtement, la longueur, le diamètre, le concept de lubrification et la configuration de la queue selon les besoins exacts de votre processus. Plutôt que d'utiliser plusieurs outils standard, d'ajuster les correctifs à répétition ou de subir un contrôle des copeaux insuffisant, les outils sur mesure sont pensés autour de votre composant, de votre matériau, de votre machine et de vos objectifs de productivité.
Les principaux avantages des outils spéciaux :
- Simplification de la gestion des stocks et des flux de travail
- Réduction significative des temps de cycle
- Amélioration de la précision dimensionnelle
- Stabilité et fiabilité accrues du processus
- Diminution des temps de réglage (setup)
- Réduction du temps d'inspection
- Diminution des rebuts de fabrication
- Suppression des opérations de finition post-usinage
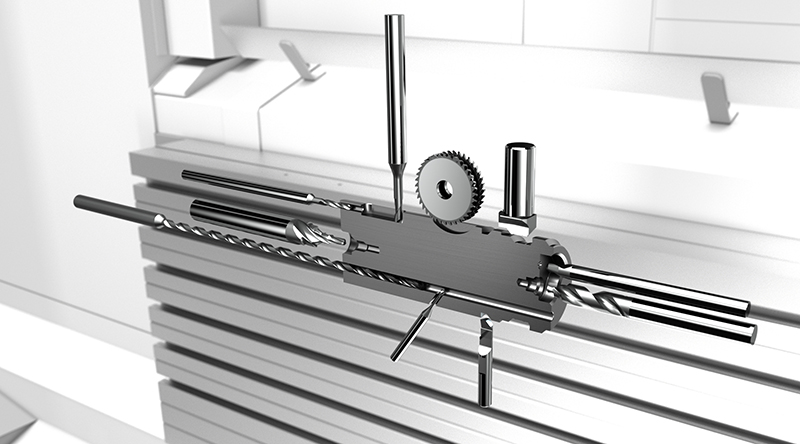
Conçus autour de votre pièce, sans compromis de catalogue
La raison majeure de choisir des outils spéciaux réside dans le contrôle absolu du processus. Une fraise standard peut sembler convenir, mais "convenir" signifie souvent des passes supplémentaires, des copeaux instables, des bavures, une usure prématurée ou une finition nécessitant des retouches.
Le design d'un outil personnalisé prend en compte des paramètres clés tels que :
- Diamètre de coupe et géométrie pilote pour le trou, le profil ou la forme exacte.
- Angle de pointe, rayon de raccordement ou forme étagée pour correspondre au profil de la pièce et éliminer les opérations superflues.
- Nombre de goujures, longueur et angle d'hélice pour équilibrer l'évacuation des copeaux, la rigidité et la capacité d'avance.
- Longueur totale et portée utile pour accéder à la zone d'usinage sans porte-à-faux inutile.
- Stratégie de refroidissement interne ou externe pour contrer l'accumulation de chaleur et les bourrages de copeaux dans les profils profonds.
- Revêtement et préparation de l'arête optimisés pour la résistance à l'usure, le comportement du matériau et l'état de surface.
- Nuances de carbure de dernière génération pour des vitesses de coupe et des avances élevées, augmentant l'efficacité globale.
- Type de queue et longueur de serrage pour maîtriser le faux-rond et garantir la stabilité dynamique.
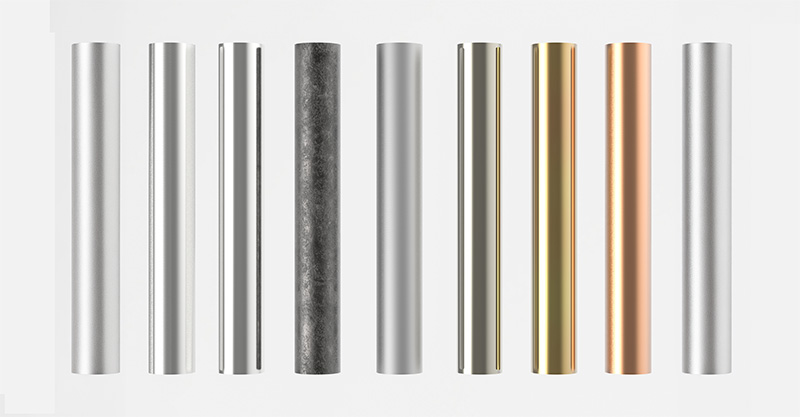
Matériaux usinables : Des géométries adaptées aux alliages complexes
Le matériau à usiner est l'un des premiers critères influençant la conception. Un outil spécial peut s'adapter aux propriétés spécifiques qui compliquent l'usinage (forte ductilité, faible conductivité thermique, grande ténacité). Les solutions de Mikron Tool prennent en charge des matériaux exigeants tels que :
- Les aciers et aciers inoxydables résistants à la corrosion
- Le titane et les alliages de titane
- Les superalliages et alliages réfractaires (Inconel, Hastelloy)
- Les alliages CoCrMo (Cobalt-Chrome-Molybdène)
- Les aciers trempés jusqu'à 55 HRC
- Les matériaux non ferreux (aluminium et ses alliages, laiton, laiton sans plomb, cuivre, or, etc.)
- Les matériaux de fonderie (fontes)
Technologies de refroidissement et types de queues disponibles
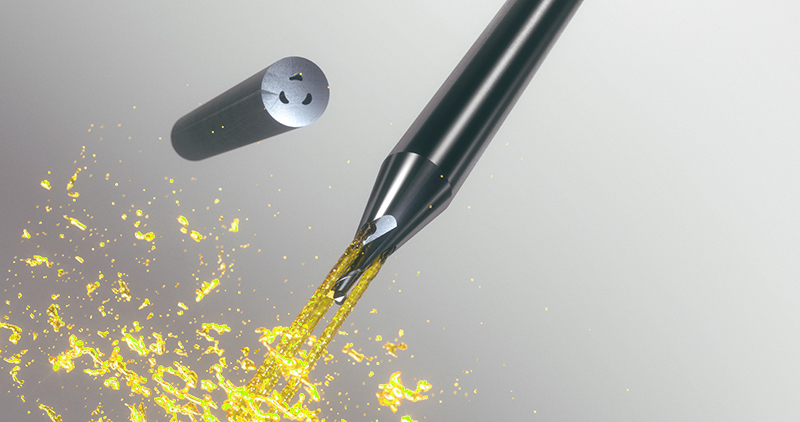
- Refroidissement : Conduits internes droits dans la queue, canaux de refroidissement hélicoïdaux internes, canaux avec sortie spécifique (par exemple à travers les goujures) ou alimentation externe.
- Types de queues : Cylindriques selon DIN 6535 HA, DIN 6535 HB (Weldon), DIN 6535 HE (Whistle Notch), méplats de serrage pour outils de tournage, ou autres géométries sur demande.
Options d'usinage pour applications exigeantes
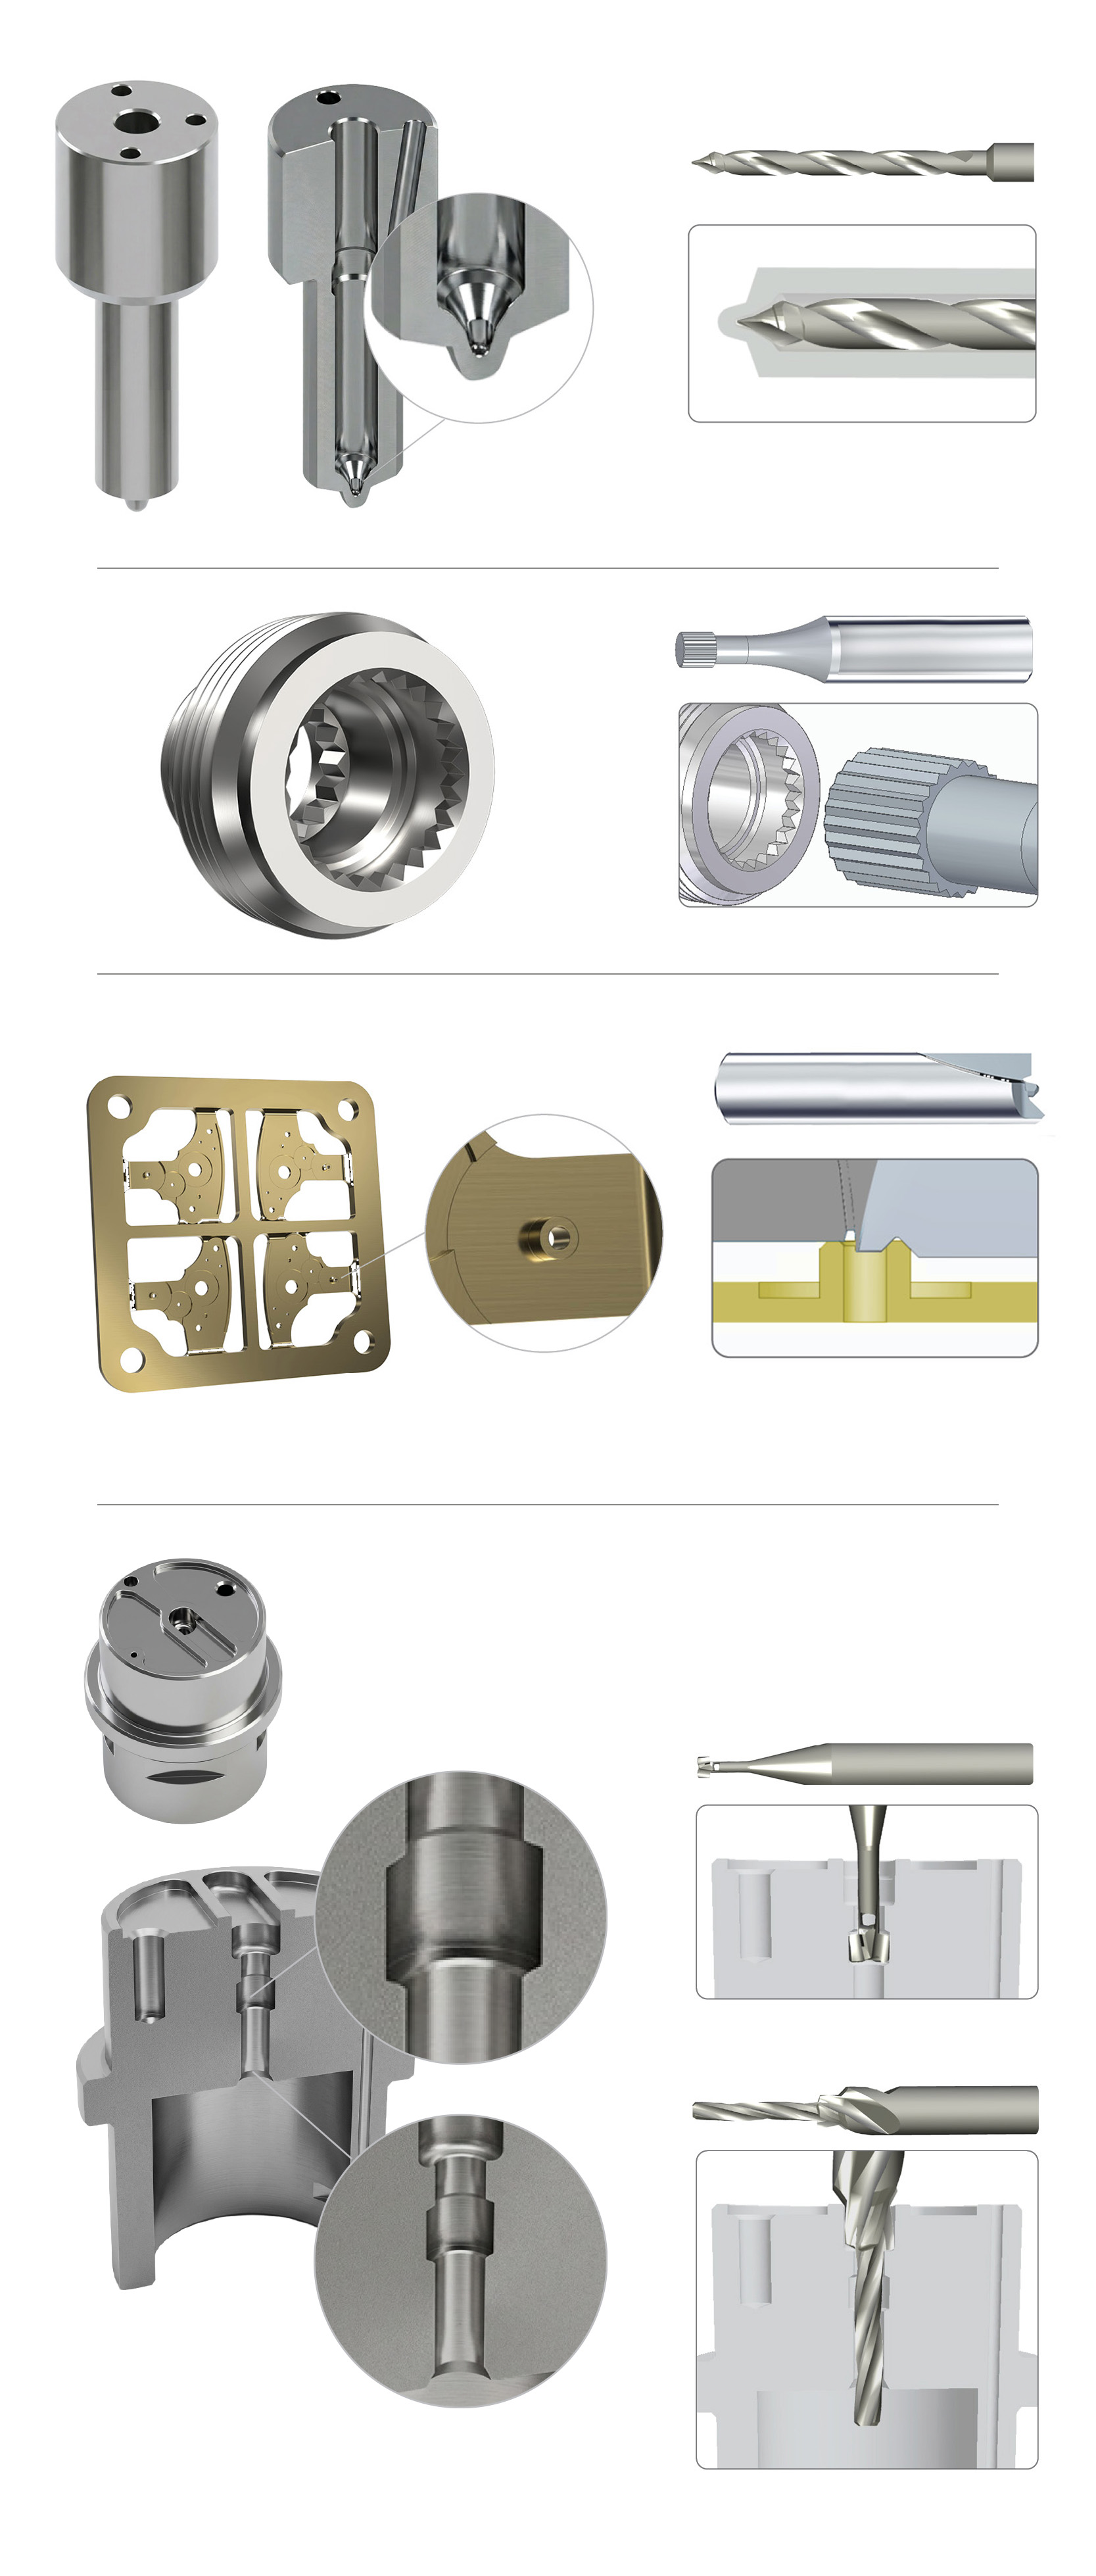
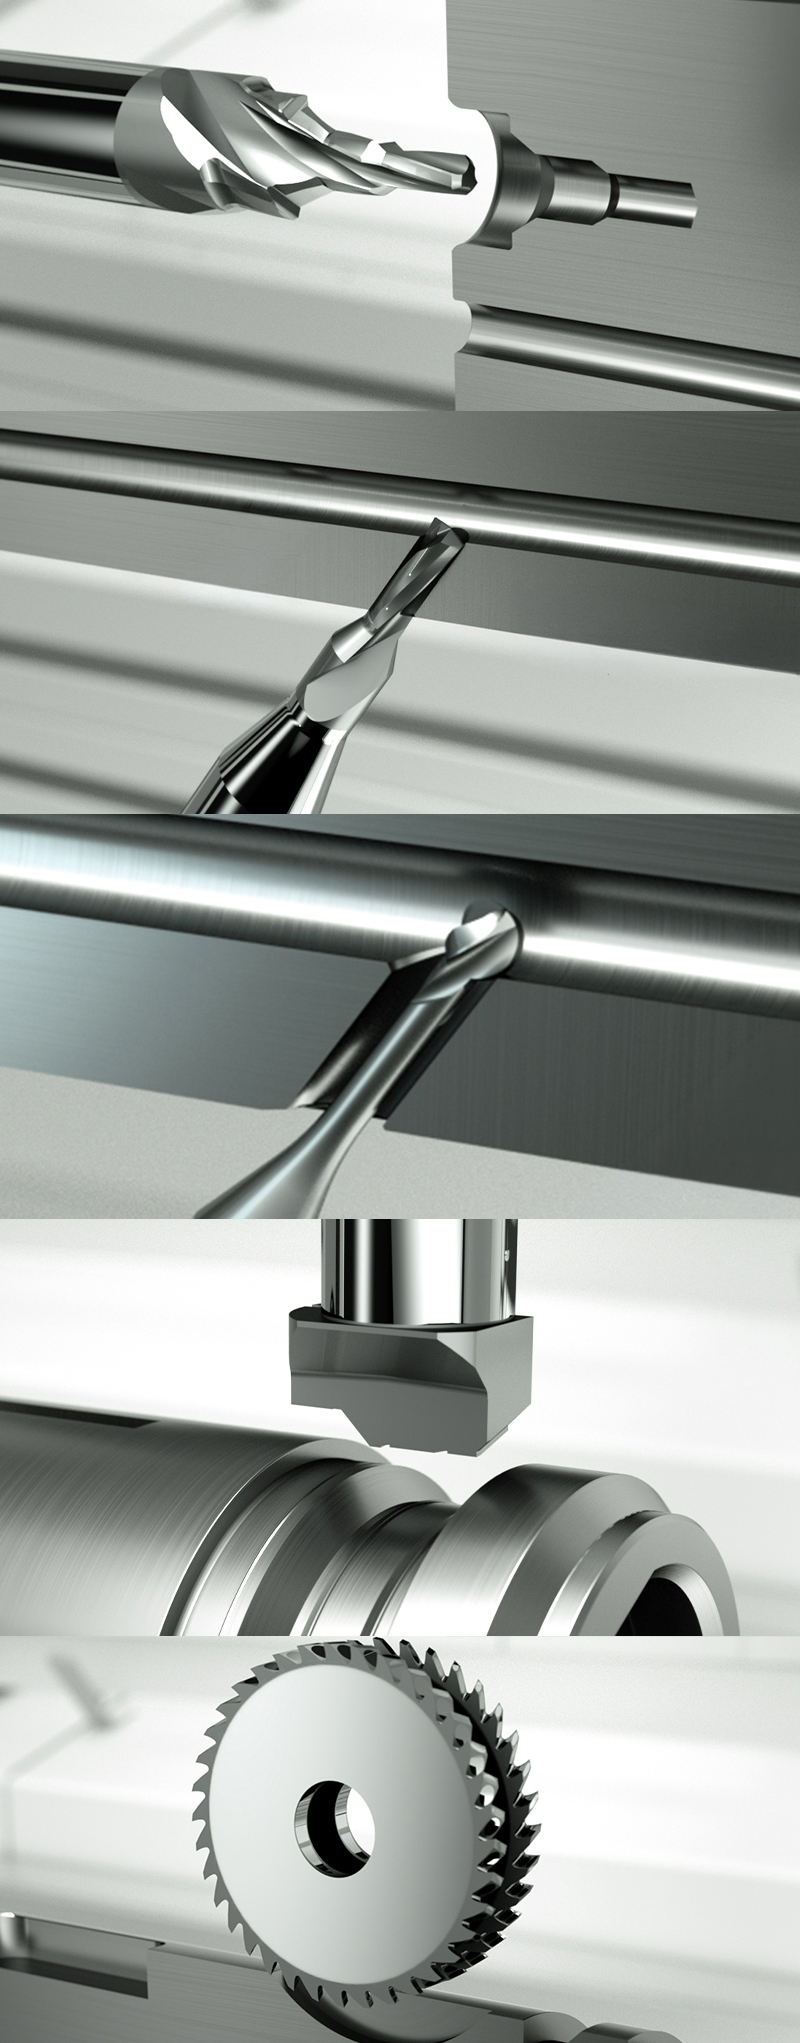
Les outils de coupe en carbure peuvent être développés pour le perçage, le fraisage, l'alésage, le chanfreinage, l'ébavurage, la gravure, le profilage, la finition et les opérations combinées. Parmi les applications courantes :
- Fraises sur mesure : Fraisage de formes, de profils, de rainures, de poches, de parois minces et de zones difficiles d'accès (y compris les fraises-disque sur mesure).
- Forets spéciaux et pilotes : Centrage, avant-trou, forets étagés sur mesure, perçage de formes complexes (micro-forets spéciaux avancés).
- Alésoirs sur mesure : Pour des exigences extrêmes en matière de précision dimensionnelle, de rotondité et de qualité de surface (alésoirs spéciaux avancés).
- Outils à chanfreiner et ébavurer sur mesure : Pour un contrôle irréprochable des arêtes et des bavures.
- Outils de tournage profilé et de rainurage sur mesure : Pour des opérations de tournage et d'insertion de gorges complexes.
- Outils multifonctionnels sur mesure : Permettant de fusionner plusieurs opérations en une seule coupe contrôlée (ex. Centrage + Perçage, Centrage + Perçage + Alésage, Perçage + Alésage, Perçage + Forme, Fraisage + Ébavurage).
Un processus de personnalisation collaboratif et concret
La conception d’un outil sur mesure performant commence par les caractéristiques de votre pièce et remonte jusqu’à l’arête de coupe. Vous n’avez pas besoin d’un plan technique complet pour démarrer ; il suffit de nous faire part des défis liés à votre application, de la finition souhaitée et des contraintes de votre machine pour commencer.
- Analyse de l’application : définition des caractéristiques de la pièce, du matériau, de l’état de la broche de la machine, des paramètres du liquide de refroidissement, de la taille des lots et des difficultés actuelles du processus.
- Concept d’outil : sélection de l’architecture d’outil optimale (foret spécial, fraise en bout, alésoir ou outil multifonction).
- Sélection de la géométrie et du matériau : ajustement précis des profils, des configurations d’hélice, des revêtements et des nuances de carbure.
- Devis et proposition technique : tarification basée sur la complexité de la conception, le volume et les exigences en matière de documentation.
- Fabrication et validation : production suivie de contrôles qualité rigoureux par rapport à la conception convenue, en vue d’un déploiement immédiat dans les conditions réelles d'atelier.
Conçu pour apporter une valeur ajoutée mesurable à la production
Un outil de coupe sur mesure doit justifier sa place en atelier par des gains de performance tangibles. Investir dans un outillage sur mesure est judicieux lorsqu’il minimise les incertitudes du processus, regroupe les séquences d’usinage, améliore la cohérence d’une pièce à l’autre, permet d’accéder en toute sécurité à des géométries difficiles d’accès ou stabilise des pièces complexes. La véritable valeur réside dans la résolution d’un goulot d’étranglement spécifique de la production, et non pas simplement dans le fait de disposer d’un outil de coupe non standard.
Imaginons, par exemple, un composant qui nécessite actuellement des opérations distinctes de perçage, de chanfreinage et de finition pour réaliser un seul alésage. Lorsque les réglages de la machine le permettent, un outil à gradins sur mesure en carbure monobloc peut percer, finir et chanfreiner en un seul passage fluide, ce qui réduit les changements d’outils et rationalise la programmation CNC. De même, si un outil standard à longue portée souffre de vibrations et de vibrations de coupe, une géométrie sur mesure conçue avec exactement la portée requise améliore considérablement la rigidité et l’évacuation des copeaux.
Comme les gains de performance dépendent fortement de votre configuration spécifique, les choix d’outillage doivent toujours s’appuyer sur des données d’usinage réelles et des essais. Plutôt que de se demander : « Quel est l’outil le plus complexe disponible ? », il vaut mieux se poser la question suivante : « Quelle géométrie d’outil permet de fabriquer cette pièce de manière plus propre, plus rapide et avec une meilleure répétabilité ? »
Comment soumettre votre demande d'outillage sur mesure
Fournir dès le départ des données d'application claires et concrètes permet d'obtenir des recommandations techniques précises et d'accélérer le délai de réponse pour les devis d'outillage sur mesure en carbure monobloc. Éliminer dès le départ les approximations conduit directement à une solution plus fiable et plus rentable.
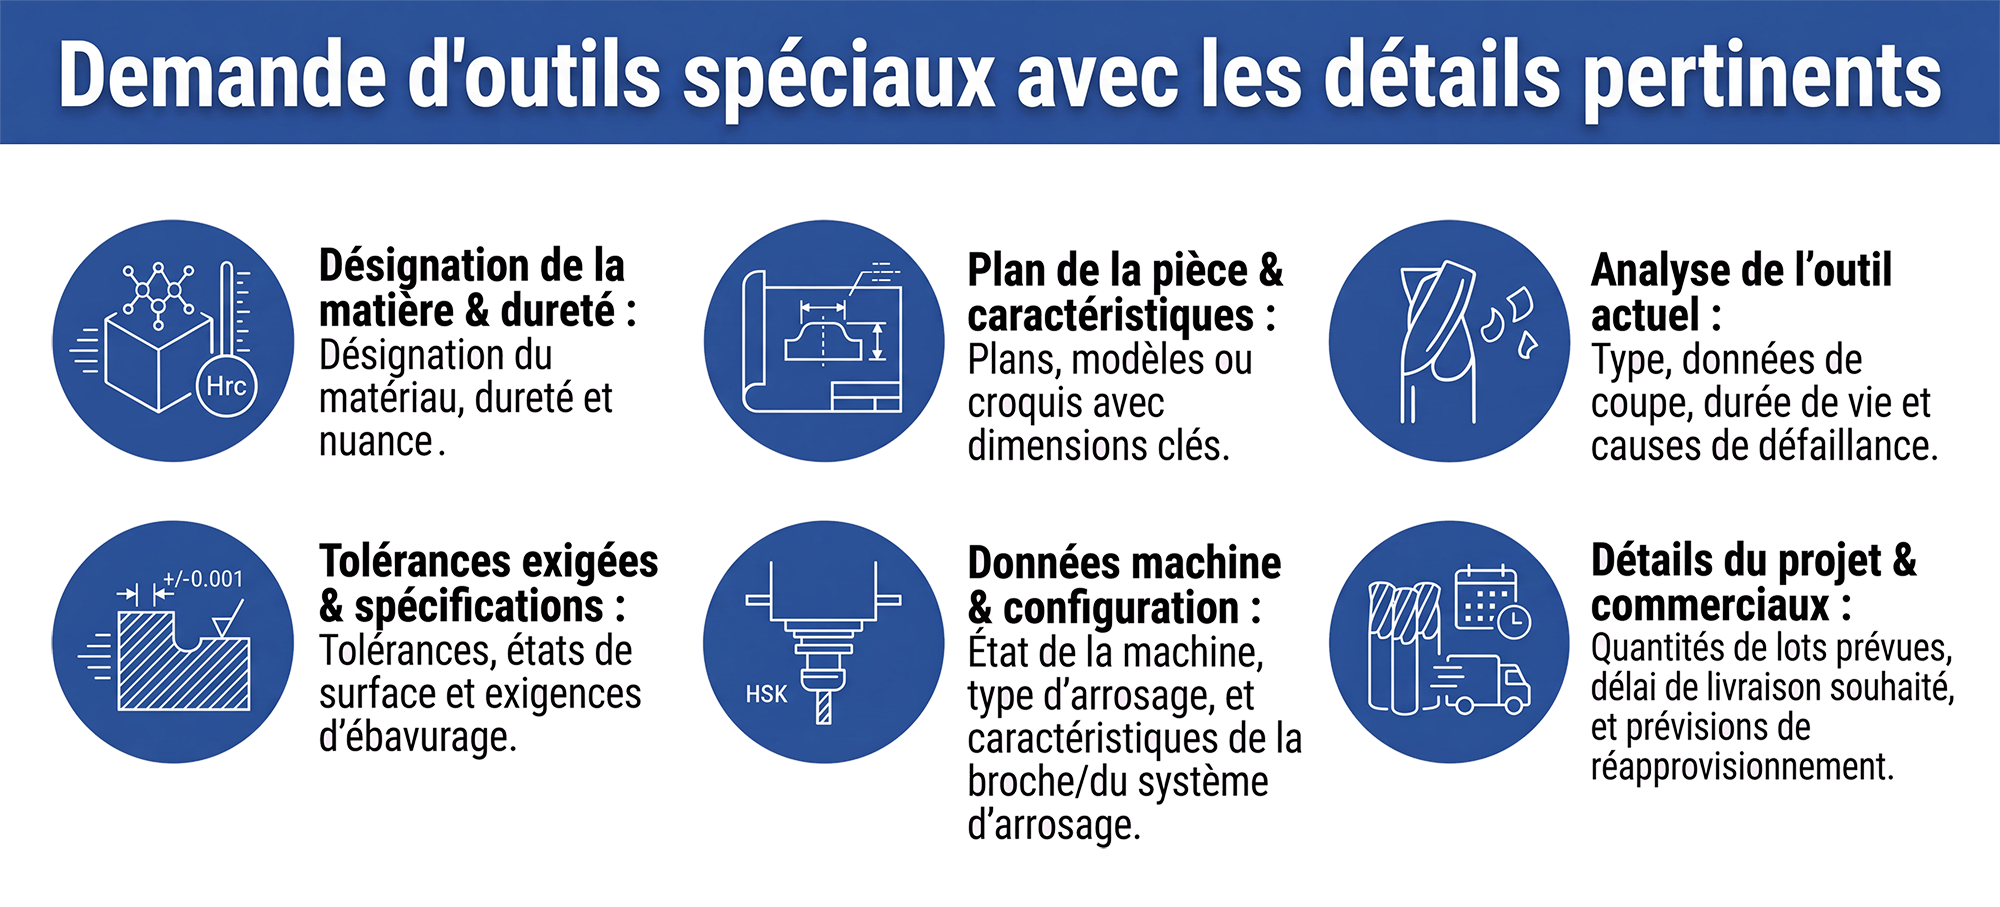
Lorsque vous envoyez une demande, veuillez inclure autant d'informations que possible parmi les éléments suivants :
Si vous ne savez pas quelle géométrie de coupe convient le mieux à votre application, concentrez-vous sur la description du défi d'usinage plutôt que sur la spécification d'un type d'outil. Faites part à notre équipe d'ingénieurs des exigences relatives à votre pièce, des contraintes liées à votre machine et de vos objectifs de production afin de demander un devis sur mesure adapté à votre application.
Rencontrez-vous des difficultés dans vos opérations d’usinage ?
Contactez-nous et discutons ensemble de votre application afin de trouver la solution adaptée.
Foire Aux Questions (FAQ)
1. Que sont les outils en carbure monobloc sur mesure et quand les utiliser ?
Ce sont des outils de coupe de haute précision conçus spécifiquement pour résoudre des défis d'usinage complexes auxquels les outils standard ne peuvent répondre efficacement. Vous devez y recourir en présence de matériaux difficiles, de tolérances serrées, de zones difficilement accessibles ou pour combiner plusieurs opérations en une seule passe afin de réduire les temps de cycle et les rebuts.
2. Quels types d'opérations peut-on réaliser avec les outils de coupe Mikron Tool ?
Notre gamme d'outils spéciaux couvre un large éventail d'applications : fraises en bout spéciales avancées, forets étagés spéciaux, alésoirs spéciaux, forets à centrer sur mesure, forets pilotes spéciaux, outils à chanfreiner et ébavurer, outils de tournage profilé, outils de tournage de rainures et outils multifonctionnels sur mesure.
3. Quels matériaux peuvent être usinés avec ces outils personnalisés ?
Les solutions sur mesure de Mikron Tool sont conçues pour maîtriser les matériaux difficiles qui provoquent une usure prématurée des géométries standard : aciers inoxydables, titane, superalliages (Inconel, Hastelloy), alliages CoCrMo, aciers trempés (jusqu'à 55 HRC), métaux non ferreux (aluminium, laiton, cuivre) et fontes.
4. Comment les outils multifonctionnels sur mesure permettent-ils de réaliser des économies ?
En regroupant plusieurs étapes séquentielles (comme le centrage, le perçage et l'alésage) en un seul outil, vous éliminez les changements d'outils superflus et les temps de préparation répétés. Cette optimisation raccourcit les temps de cycle, simplifie les programmes CNC et renforce la stabilité du processus.
5. Quelles options de refroidissement et de queues sont proposées ?
Les outils peuvent intégrer différentes technologies de refroidissement (canaux internes droits ou hélicoïdaux, sorties par les goujures ou arrosage externe). Les types de queues incluent les normes cylindriques DIN 6535 (HA, Weldon HB, Whistle Notch HE) ainsi que des configurations spécifiques pour le tournage.
6. Quelles informations fournir pour demander un devis pour un outil personnalisé ?
Pour obtenir une recommandation précise, il est conseillé de transmettre : la nuance et la dureté du matériau, un plan ou un modèle 3D avec les dimensions clés, les tolérances et exigences d'état de surface, les données de coupe et l'historique de l'outil actuel (en cas de remplacement), les caractéristiques de la broche et du système de refroidissement, ainsi que les quantités de lots prévues.